Почему лопаются торцевые головки при нагрузке. Реальная физика процесса
Торцевая головка — это не просто кусок металла. Это высокоточный инструмент, который испытывает циклические нагрузки, превышающие сотни килограммов-силы. Когда головка лопается, новички часто грешат на «китайское качество» или заводской брак. Но в 90% случаев причина кроется в нарушении условий эксплуатации или физическом износе.
Любое разрушение начинается с микротрещины. Она возникает не сразу, а накапливается за серию неправильных рывков. Задача диагноста — отличить разовое превышение нагрузки от усталостного разрушения металла. Это напрямую влияет на бюджет ремонта: менять одну головку или весь набор.
Симптомы разрушения. Как понять, что процесс уже пошел
Головка не лопается мгновенно без предвестников. Внимательный механик заметит признаки за несколько циклов до фатального исхода. Игнорирование этих симптомов ведет к травмам и порче крепежа.
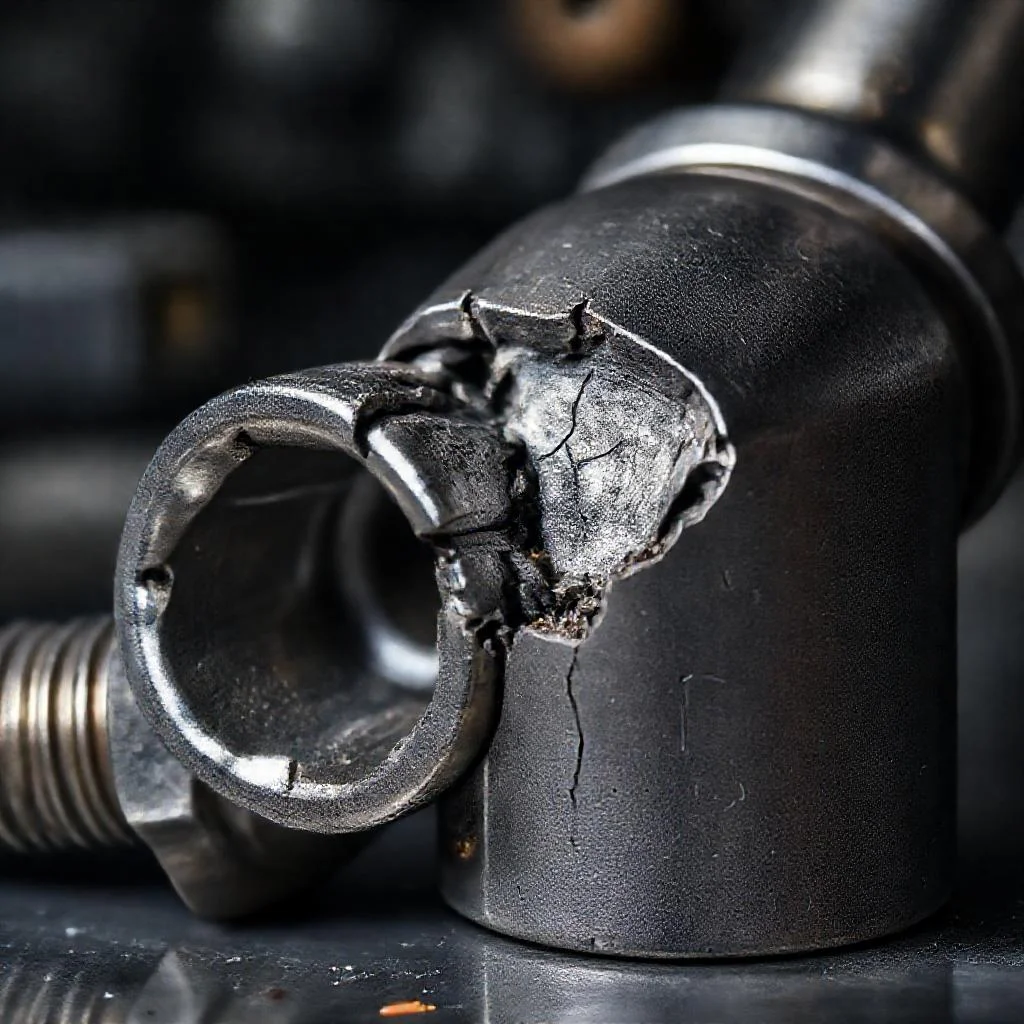
- Характерный звон при ударе. Здоровый инструмент издает глухой металлический звук. Если слышен дребезг или звон с призвуком — это признак внутренней трещины.
- Увеличение люфта на квадрате. Посадочное отверстие квадрата трескается первым. Если головка начала болтаться на воротке еще до срыва резьбы — металл потерял твердость.
- Визуальные кольца на гранях. На шлицевом профиле появляются белые полосы — следы пластической деформации. Это зона, где металл уже начал «течь».
- Закусывание на болте. Головка перестает плотно садиться на шестигранник. Она либо проворачивается с хрустом, либо застревает без возможности снятия.
Не все трещины видны невооруженным глазом. Используйте лупу или капиллярный контроль (керосин наносите на подозрительный участок, затем вытирайте — трещина проявится темным следом). Если головка «цокает» при постукивании о верстак — выбрасывайте немедленно.
Причины поломок. Три слоя реальности
Ошибка подбора усилия и инструмента
Самая частая причина — использование головки с классом точности CR-MO (хром-молибден) для ударных работ с пневмогайковертом. Для ударных нагрузок существует отдельный класс CR-V (хром-ванадий) или специальные ударные головки. Хром-молибденовая сталь — это компромисс между твердостью и вязкостью. Она держит статическую нагрузку, но гибнет от импульсных ударов.
Вторая типичная ошибка — применение дюймовой головки в метрическом крепеже. Дюймовый профиль (12-гранный) имеет другую площадь контакта. Разница в 0.1 мм создает точечное давление, которое ломает грань. Проверяйте маркировку: метрические головки обозначаются буквой M, дюймовые — дробью (например, 1/2″).
Износ и усталость металла
Любая головка имеет ресурс по циклам затяжки. У профессионального инструмента это около 10 000–15 000 операций с номинальным моментом. Дешевые наборы выдерживают 2000–3000 циклов. После превышения ресурса металл теряет кристаллическую решетку — происходит расслоение.
Диагностируется это по «огранке» рабочей зоны. Возьмите калибр — замерьте расстояние между противоположными гранями. Если оно отличается от номинала более чем на 0.2 мм — головка скоро треснет. Особенно опасно расширение в сторону увеличения: грани разгибаются, контакт смещается на кромку, и кромка ломается.
Несовместимость крепежа
Не всякий болт имеет идеальный профиль головки. Изношенный или ржавый крепеж с «осаженными» гранями вступает в контакт с инструментом только в двух точках. Это создает момент вырыва, который давит на угол шлица. Головка работает как клин в расщеп — трещина идет вертикально по грани.
Также губительно использование головок с профилем «Flank Drive» на сильно корродированном крепеже. Увеличенная площадь контакта заставляет головку проскальзывать, создавая боковое усилие. Вместо равномерного сжатия возникает вектор, стремящийся разорвать корпус изнутри.
Разбор типовых разрушений по месту поломки
- Трещина по квадрату (хвостовик): Почти всегда результат удара — резкий рывок воротком или перекос оси. Это не брак металла, а механический скол. Проверьте шаровую защелку на трещотке — тугая защелка создает паразитное напряжение.
- Разрыв по грани (зев): Свидетельствует о перегрузке. Острое разрушение — признак хрупкой стали. Вязкий излом с «губками» — следствие усталости. Если грани вывернуло наружу, значит момент затяжки превысил номинальный в 2-3 раза.
- Продольная трещина поперек шлица: Верный признак удара молотком по головке, которая уже надета на болт. Категорически запрещено. Используйте только пневматический ударный гайковерт или съемники-трещотки.
Игнорируйте советы про «закалку» и «отпуск» в домашних условиях. После термообработки структура стали необратимо меняется. Гретая на газовой горелке головка станет хрупкой или мягкой — она срежет грани, а после лопнет при первом усилии.
Частые ошибки диагностики
Начинающие и даже опытные автомеханики нередко путают причину разрушения. Список типовых промахов, которые ведут к повторным поломкам и лишним тратам:
- «Дорогие головки не ломаются». Любая головка имеет предел прочности. Даже брендовая (Snap-on, Hazet) может лопнуть, если ей откручивают болт, залитый фиксатором резьбы красной степени, при нагреве. Цена не отменяет физику.
- «Смазывать шлицы запрещено». Часть мастеров считает, что смазка в профиле головки — причина пробуксовки. На деле, тонкий слой консистентной смазки уменьшает трение в зоне контакта. Это снижает температуру и риск микротрещин. Сухая головка перегревается быстрее.
- «Дешевая головка прочна, как дорогая, если брать толстостенную». Толщина стенки не показатель прочности. Важна твердость (HRC 48-52 для ударных) и химия сплава. Толстая, но мягкая головка сомнется, а не лопнет. Визуально стенки целы, а посадочный квадрат круглый — это тоже отказ инструмента, но его упускают.
- «Если трещина микроскопическая, можно продолжать работать». Запрещено. Микротрещина работает как концентратор напряжений. При следующей нагрузке она пойдет лавинообразно. Осколок может отлететь со скоростью пули — риск травмы очень высок.
- «Ударная головка и обычная — одно и то же, разница только в цене». Это критичная ошибка. Ударная головка имеет вязкую сердцевину и закаленную поверхность. Обычная головка — закалена насквозь. При работе с ударным инструментом обычная лопнет в 100% случаев, но не сразу, а через 20-30 циклов, создавая ложное ощущение надежности.
- «Поломка произошла из-за заводского брака — верну по гарантии». В 95% гарантийных возвратов экспертиза показывает следы ударов, след от ударного инструмента на хромированном покрытии или срезанные грани. Это эксплуатационный дефект. Вам откажут, а потраченное время на разборку сломает график работ.
Чтобы точно определить причину, сохраните обломки. По цвету излома опытный металлург скажет, была ли трещина «свежей» (светлый фрактур, равномерный) или усталостной (темный участок с раковиной, плавный переход). Вместо споров поставьте новый крепеж и правильно подберите тип головки под задачу — это дешевле.
Профилактика разрушения. Простая механика
Никогда не используйте головку как удлинитель воротка. Если вы наращиваете длину рычага трубой, надетой на вороток, — момент разрушения гарантирован. Для срыва тяжелого крепежа существует пневматика или наборные мультипликаторы.
После каждого капитального ремонта двигателя или ходовой проводите визуальный контроль всех головок, участвовавших в работе. Особенно тщательно осматривайте размеры, которые работают на грани нагрузки: 10 мм, 13 мм, 17 мм и 19 мм — самые нагруженные в автосервисе. Проверкой на твердомер (если есть доступ) можно отбраковать партию, которая «поплыла».
Следите за моментом затяжки динамометрическим ключом. Если головка лопнула при работе с динамометрическим ключом, проверьте интервал самого ключа. Дешевые ключи имеют погрешность до 20% на предельных значениях. Возможно, вы прикладывали 50 Нм, а реально выдали 70 Нм. И головка погибла не от качества, а от приборной ошибки.
Итог прост. Головка — расходный инструмент. Она не вечна. Её ресурс конечен, и он исчисляется не годами, а килограмм-силами. Если вы меняете дорогие головки чаще, чем раз в год, пересмотрите технологию работ. В девяти случаях из десяти проблема не в плохом металле, а в вашей технике кручения.
Ключевые термины и узлы, рассмотренные в статье:
| разрушение биметаллических головок | предел прочности инструментальной стали | дефекты термообработки хромованадия | усталостное растрескивание под нагрузкой | превышение крутящего момента шестигранника |
| износ контактных граней торцевой головки | влияние твердости крепежа на излом | оптимальная посадка на шлиц | радиальное биение при затяжке | хрупкость тонкостенных профилей |
Почему лопаются торцевые головки при нагрузке?
Основная причина — превышение предела прочности материала головки из-за слишком высокой нагрузки. Чаще всего это происходит при использовании головки, не рассчитанной на прилагаемый крутящий момент, например, при срыве закисших или перетянутых болтов.
Какая маркировка стали самая ненадежная для торцевых головок?
Головки из инструментальной стали без легирующих добавок (например, обычная хром-ванадиевая сталь CR-V низкого качества или неопределенная сталь в дешевых наборах) наиболее склонны к растрескиванию. Они хрупкие и плохо держат ударные нагрузки, в отличие от головок из хром-молибдена (Cr-Mo).
Влияет ли тип привода (квадрат) на разрушение головки?
Да. Если переходник (трещотка, вороток) имеет люфт или изношенные грани, нагрузка распределяется неравномерно. Возникает концентрация напряжений на одной из граней головки, что приводит к ее раскалыванию даже при штатном усилии.
Можно ли использовать ударные головки с обычным воротком?
Можно, но это неэффективно. Ударные головки (Cr-Mo) толще и прочнее, но главная проблема возникает, когда обычную головку применяют с пневмо- или электроинструментом. Именно от вибрации и ударных нагрузок она лопается чаще всего.
Как цвет или покрытие влияет на прочность головки?
Цвет покрытия (чернение, фосфатирование, хром) не влияет на прочность. Однако тонкое декоративное покрытие может скрывать микротрещины или раковины в теле металла, оставшиеся после штамповки. Поэтому головки с видимыми дефектами покрытия (пузыри, сколы) лопаются чаще.